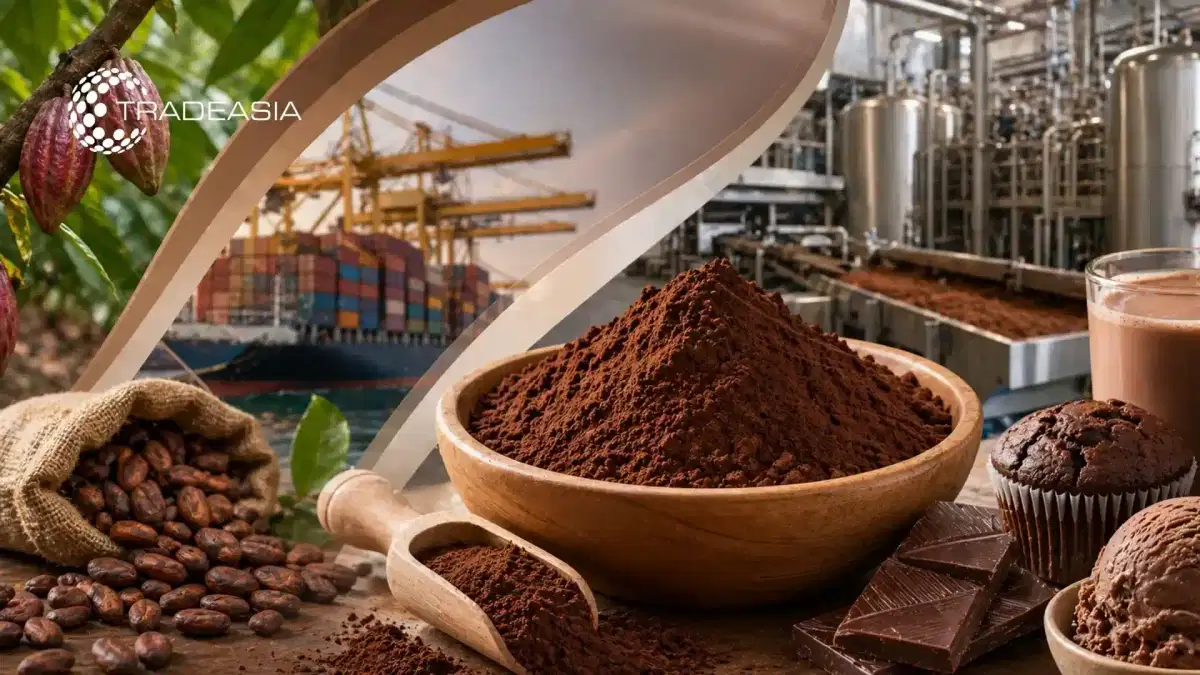
Introducción Cacao en polvo alcalinizado
La industria alimentaria mundial depende cada vez más de ingredientes especializados para ofrecer una calidad, un sabor y una apariencia consistentes a gran escala. Entre ellos, el cacao en polvo alcalinizado se ha convertido en un componente fundamental en la formulación de aditivos alimentarios industriales para panadería, confitería, bebidas y productos lácteos. Como los fabricantes buscan perfiles de sabor uniformes y un atractivo visual en todos los mercados, la capacidad de garantizar ingredientes de cacao confiables y que cumplan con las especificaciones es ahora
un factor competitivo fundamental. De aquí a2026, se espera que la cadena de suministro de cacao alcalinizado en polvo enfrente tanto las oportunidades como las limitaciones derivadas de los cambios en la producción de granos de cacao, las exigencias de sostenibilidad, los cambios normativos y la evolución de las preferencias de los consumidores. Por lo tanto, los fabricantes, distribuidores y formuladores de ingredientes de alimentos deben comprender no solo los atributos técnicos del producto, sino también la dinámica más amplia de la logística y el mercado que influyen en el precio, la disponibilidad y la calidad
.Este artículo ofrece un análisis estructurado y detallado de la cadena de suministro mundial del cacao alcalinizado en polvo que se utiliza en los aditivos alimentarios industriales, centrándose en las tendencias del mercado, las características de los productos, las estrategias de abastecimiento y el papel de los distribuidores integrados, como chemtradeasia. Está diseñado para profesionales de compras, equipos de I+D y gerentes de cadenas de suministro que buscan información respaldada por datos para planificar sus estrategias en materia de ingredientes de cacao hasta 2026.
Descripción general del mercado mundial del cacao alcalinizado El cacao alcalinizado en
polvo, también conocido como cacao procesado en los Países Bajos, se produce mediante el tratamiento de las semillas de cacao o el licor de cacao con agentes alcalinos como el carbonato de potasio o el carbonato de sodio. Este proceso reduce la acidez, oscurece el color y suaviza el sabor, lo que hace que el polvo sea ideal para los aditivos alimentarios industriales estandarizados. El mercado mundial del cacao y el chocolate se estimaba en más de 50 000 millones de dólares a principios de la década de 2020, y solo los ingredientes derivados del cacao representaban un segmento multimillonario; dentro de este segmento, el cacao en polvo alcalinizado ocupa una parte importante debido a su amplio uso
en alimentos y bebidas procesados.Para 2026, se prevé que la demanda de cacao en polvo alcalinizado crezca de manera constante, impulsada por el aumento del consumo de productos de panadería envasados, bebidas instantáneas, aperitivos con sabor a chocolate y productos listos para beber (RTD) en los mercados emergentes de Asia-Pacífico, América Latina y África. Se espera que la urbanización, el aumento de los ingresos disponibles y el crecimiento de la clase media en países como India, Indonesia, Vietnam y Brasil impulsen un mayor consumo per cápita de productos a base de cacao. Al mismo tiempo, los mercados maduros de Norteamérica y Europa están experimentando un aumento del valor de las aplicaciones de cacao de primera calidad, de etiqueta limpia y de especialidad
. Porel lado de la oferta, el mercado del cacao alcalinizado en polvo sigue estrechamente vinculado a la producción de cacao en grano en África occidental (especialmente en Costa de Marfil y Ghana), así como a la de origen latinoamericano, como Ecuador y Brasil, y a los productores del sudeste asiático, como Indonesia. La variabilidad climática, las presiones de las enfermedades y las iniciativas de sostenibilidad (como los programas de abastecimiento e ingresos para los agricultores libres de deforestación) están influyendo tanto en la disponibilidad como en las estructuras de costos. Los participantes del mercado deben observar atentamente estas tendencias ascendentes, ya que repercuten directamente en la volatilidad de los precios y en la seguridad del suministro a largo plazo del cacao en polvo alcalinizado de calidad industrial.
Estructura de la cadena de suministro y principales desafíos logísticos
La cadena de suministro del cacao alcalinizado en polvo comienza con el cultivo del cacao y el procesamiento posterior a la cosecha en los países productores. Los granos de cacao se cosechan, fermentan y secan en su lugar de origen, y luego se envían a instalaciones de molienda y procesamiento donde se transforman en licor de cacao, manteca de cacao y cacao en polvo. La alcalinización puede ocurrir en diferentes etapas (granos, licor o torta) y la elección del proceso influye en el color, el pH y el perfil de sabor del polvo final. Desde las plantas de procesamiento, el polvo alcalinizado se envasa en bolsas o contenedores a granel y se envía a usuarios industriales
o distribuidores. Lacomplejidad logística se debe al hecho de que el cultivo del cacao se concentra geográficamente en las regiones tropicales, mientras que los principales centros de consumo y procesamiento se encuentran repartidos por Europa, América del Norte y Asia. La disponibilidad de carga, los desequilibrios de los contenedores, la congestión de los puertos y las fluctuaciones de los precios del combustible pueden afectar a los plazos de entrega y a los costos de desembarque. Los últimos años han puesto de manifiesto la vulnerabilidad de las cadenas de suministro mundiales a las interrupciones —como las pandemias, las tensiones geopolíticas y los fenómenos meteorológicos extremos—, por lo que la gestión de riesgos y la diversificación del abastecimiento son cada vez más importantes para los compradores de cacao en polvo
alcalinizado. Los requisitos normativos yde sostenibilidad añaden otro nivel de complejidad. Muchos fabricantes multinacionales de alimentos ahora exigen cacao certificado y rastreable (como Rainforest Alliance, Fairtrade o programas de sostenibilidad específicos para cada empresa), y estos criterios deben integrarse en la cadena de suministro, desde la granja hasta la fábrica. El cumplimiento de las normas de seguridad alimentaria (incluidos los requisitos HACCP, FSSC 22000 y FSMA), los límites máximos de residuos y los controles de contaminantes (por ejemplo, el cadmio en el cacao en polvo) también requieren una documentación y unos sistemas de gestión de la calidad sólidos. Los distribuidores y proveedores como chemtradeasia ayudan a cumplir estos requisitos al consolidar el suministro, gestionar la documentación y garantizar que los compradores industriales reciban productos consistentes y que cumplan con las normas.
Características del producto, especificaciones y aplicaciones industriales
El cacao en polvoalcalinizado se distingue del cacao en polvo natural principalmente por su acidez reducida y su color modificado. Durante el proceso de alcalinización, el pH del polvo normalmente se eleva a un rango de aproximadamente 6,8 a 8,1, en comparación con alrededor de 5,3 a 5,8 del cacao natural. Este cambio en el pH produce un sabor más suave y menos amargo y un color más oscuro e intenso, aspectos muy apreciados en las formulaciones industriales. Los fabricantes pueden elegir entre grados alcalinizados claros, medios y oscuros para lograr objetivos sensoriales y visuales específicos en los productos terminados
.Las especificaciones clave para los usuarios industriales incluyen el contenido de grasa (normalmente del 10 al 12% o del 20 al 24%), el nivel de humedad, la distribución del tamaño de las partículas, el perfil microbiológico y el contenido de metales pesados. El contenido de grasa influye en la sensación en la boca, la riqueza y la compatibilidad con diferentes matrices; por ejemplo, el cacao en polvo alcalinizado con bajo contenido de grasa se usa ampliamente en mezclas secas y bebidas, mientras que en las aplicaciones de panadería y confitería de alta calidad se prefieren los tipos con mayor contenido de grasa. La uniformidad del color y el sabor de un lote a otro es esencial para los productores de alimentos a gran escala, que necesitan mantener los estándares de marca en
varios sitios de producción y regiones.En cuanto a las aplicaciones industriales, el cacao en polvo alcalinizado es un ingrediente fundamental en los pasteles, galletas, bizcochos, brownies y obleas con sabor a chocolate, donde su color más oscuro y su sabor más suave aportan un atractivo visual más rico y una dulzura equilibrada. También se usa ampliamente en bebidas instantáneas en polvo, formulaciones con chocolate con leche, helados, aderezos para postres y rellenos. En muchas de estas aplicaciones, el polvo funciona no solo como un agente aromatizante, sino también como un componente clave de los aditivos alimentarios industriales, como las premezclas, los recubrimientos compuestos y los sistemas de sabor, donde interactúa con los edulcorantes, emulsionantes y estabilizantes. En comparación con el cacao en polvo natural, las variantes alcalinizadas suelen ofrecer una mejor dispersabilidad en líquidos, una mayor compatibilidad con los sistemas de fermentación y un rendimiento más predecible en los procesos de horneado a altas temperaturas.
Las estrategias de abastecimiento y el papel de chemtradeasia
Para los equipos de compras y cadenas de suministro, el abastecimiento de cacao alcalinizado en polvo en un entorno global volátil requiere una combinación de enfoques estratégicos y tácticos. Los contratos a largo plazo con procesadores confiables pueden ayudar a garantizar los volúmenes de referencia y estabilizar los precios, mientras que las compras al contado pueden utilizarse para aprovechar las oportunidades del mercado o cubrir las brechas a corto plazo. La diversificación entre orígenes y procesadores puede mitigar los riesgos asociados a los fenómenos climáticos, la inestabilidad política o los cambios normativos locales. Los compradores también evalúan cada vez más a los proveedores en función de sus credenciales de sostenibilidad, sus sistemas de trazabilidad y el cumplimiento de las normas ambientales y de derechos humanos
.Trabajar con distribuidores especializados como chemtradeasia ofrece varias ventajas en este contexto. Como plataforma multirregional de cadena de suministro de productos químicos e ingredientes, chemtradeasia reúne la demanda de los fabricantes industriales de alimentos y los conecta con procesadores de cacao calificados. Este modelo permite a los compradores acceder a una cartera más amplia de calidades de cacao en polvo alcalinizado, que incluye diferentes niveles de grasa, perfiles de color y certificaciones, sin tener que gestionar múltiples relaciones directas con los proveedores. Además, los distribuidores suelen ofrecer una logística consolidada, soporte de documentación y servicio de atención al cliente local, lo que puede reducir significativamente las cargas administrativas y operativas.
En la práctica, chemtradeasia puede ayudar a los clientes a especificar el cacao en polvo alcalinizado adecuado para sus aplicaciones, ya sea para mezclas de panadería, rellenos de confitería, premezclas de bebidas o recubrimientos compuestos, alineando los requisitos técnicos con las calidades disponibles de su red de proveedores. La experiencia de la empresa en productos químicos e ingredientes alimentarios, combinada con su presencia en los principales centros comerciales de Asia, Oriente Medio y otras regiones, posibilita soluciones de suministro más resilientes y rentables. A medida que el mercado avanza hacia 2026, aprovechar estos socios integrados en la cadena de suministro puede ser un factor fundamental para mantener la continuidad del suministro, gestionar el inventario y responder rápidamente a los cambios en la demanda o a las expectativas normativas.
Conclusión
El mercado del cacao en polvo alcalinizado utilizado en aditivos alimentarios industriales está a punto de seguir expandiéndose hasta 2026, gracias al aumento de la demanda de productos con sabor a chocolate y al crecimiento de los sectores de alimentos procesados en las economías emergentes. Al mismo tiempo, la cadena de suministro se enfrenta a dificultades debido a la variabilidad climática, las presiones de sostenibilidad, el control regulatorio y las interrupciones logísticas. Los fabricantes de alimentos que comprendan estas dinámicas y planifiquen de manera proactiva estarán en mejores condiciones para garantizar la calidad, los volúmenes y las especificaciones que necesitan a costos competitivos
.Desde el punto de vista del producto, el cacao en polvo alcalinizado ofrece claras ventajas sobre el cacao natural, como un sabor más suave, un color más oscuro, una mejor dispersabilidad y un rendimiento más predecible en formulaciones complejas. Estas características lo hacen indispensable en una amplia gama de aplicaciones industriales, desde panadería y pastelería hasta bebidas y productos lácteos. Garantizar una calidad uniforme requiere prestar especial atención a las especificaciones clave, como el pH, el contenido de grasa, los estándares microbiológicos y los límites de contaminantes, así como a unos procesos sólidos de garantía de calidad y
calificación de proveedores.A medida que los compradores perfeccionan sus estrategias de abastecimiento, la colaboración con distribuidores experimentados como chemtradeasia puede mejorar la resiliencia y la flexibilidad. Al proporcionar acceso a múltiples orígenes y calidades, gestionar la logística y la documentación y respaldar la alineación técnica entre el producto y la aplicación, estos socios ayudan a los fabricantes de alimentos a navegar por un mercado global cada vez más complejo. De cara al 2026, las organizaciones que integren la inteligencia de mercado, la gestión de riesgos y las asociaciones estratégicas en sus estrategias de ingredientes de cacao estarán mejor preparadas para ofrecer productos con sabor a chocolate consistentes y de alta calidad a los consumidores de todo el mundo. Este artículo está destinado únicamente a fines informativos y de conocimiento del mercado y no constituye un asesoramiento técnico, de seguridad, reglamentario o profesional; los lectores deben verificar de forma independiente toda la información con expertos calificados, consultar la documentación oficial, como la MSDS/SDS, y ponerse en contacto directamente con los equipos técnicos correspondientes o con nuestra organización para obtener orientación sobre formulaciones específicas, problemas de cumplimiento o decisiones de aplicación.